Artykuł sponsorowany
Jak czytać opis sprężyny naciągowej, by uniknąć błędów przy zamówieniu seryjnym
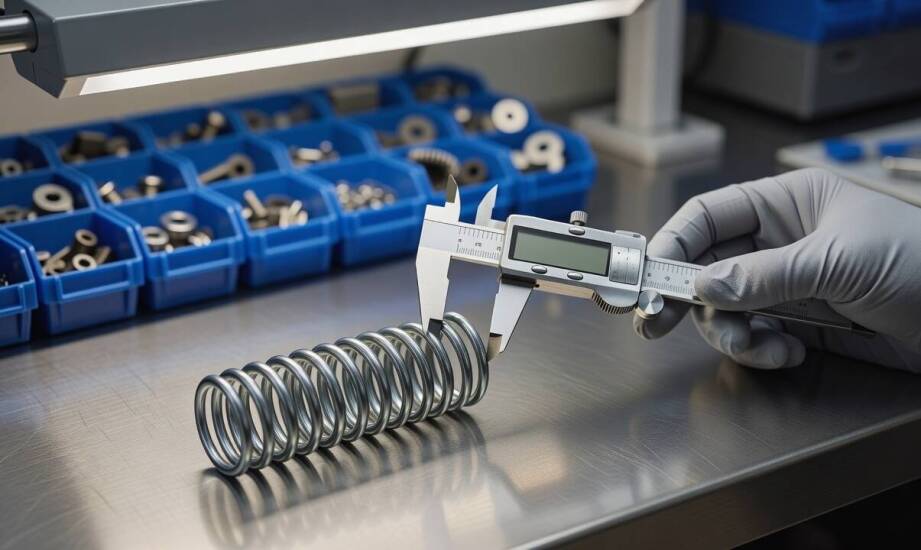
Zakupy komponentów do utrzymania ruchu lub na zautomatyzowane linie produkcyjne wymagają precyzyjnej analizy dostępnej dokumentacji. Krótki opis sprężyny naciągowej często decyduje o poprawnej pracy całej maszyny oraz o skali ryzyka przy zamówieniach seryjnych. Błąd w interpretacji podstawowych danych technicznych z karty produktu prowadzi zazwyczaj do kosztownych przestojów, uszkodzeń sąsiadujących podzespołów lub konieczności wymiany całej dostarczonej partii materiału. Odpowiednia lektura specyfikacji pozwala uniknąć pomyłek i bezpiecznie dopasować element do rzeczywistych obciążeń roboczych w zakładzie.
Przeczytaj również: Jak zaprojektować skuteczną etykietę produktu? Wskazówki dla przedsiębiorców
Kluczowe parametry w opisie technicznym sprężyny naciągowej
Karta produktu zawiera zestaw obligatoryjnych parametrów określających przydatność elementu w konkretnym mechanizmie. Materiał bazowy definiuje najważniejsze właściwości mechaniczne i chemiczne. Producenci najczęściej wykorzystują stal sprężynową ustandaryzowaną według normy EN 10270-1 lub stal nierdzewną w popularnych gatunkach 1.4310 i 1.4401. Średnica drutu wpływa bezpośrednio na uzyskiwaną sztywność oraz maksymalną nośność komponentu podczas cykli pracy. Długość robocza i długość swobodna, oznaczana zazwyczaj w tabelach jako L0, wyznaczają bezpieczny zakres rozciągania. Kształt zakończeń, takich jak oczka typu C, S lub wariant krzyżowy, warunkuje sposób montażu w uchwytach maszyny i prawidłowy rozkład przenoszonych obciążeń.
Przeczytaj również: Atestowane produkty pirotechniczne od krajowych i zagranicznych producentów
Sam wymiar nominalny widniejący w tabeli nie stanowi wystarczającej podstawy do złożenia bezpiecznego zamówienia dla przemysłu. Restrykcyjne standardy wymagają uwzględnienia dopuszczalnych odchyłek produkcyjnych. Norma DIN 2097 precyzuje klasy tolerancji dla średnicy zwoju, długości początkowej oraz wewnętrznych sił naciągu F1 i F2. Rzeczywiste warunki pracy urządzenia muszą korespondować z wartościami granicznymi zadeklarowanymi przez wytwórcę w dokumentacji. Pominięcie informacji o dopuszczalnej temperaturze lub wilgotności utrudnia weryfikację trwałości zmęczeniowej detalu w jego docelowym środowisku operacyjnym.
Przeczytaj również: Jak agencja ochrony mienia w Warszawie dostosowuje swoje usługi do potrzeb klientów?
Kwestię odporności na korozję ocenia się zawsze na podstawie konkretnego gatunku wykorzystanego stopu. Stal nierdzewna 1.4401 wykazuje podwyższoną trwałość w środowiskach wilgotnych oraz przy okresowym kontakcie z wybranymi roztworami myjącymi, co sprawdza się w specyficznych warunkach przetwórstwa przemysłowego. Branża spożywcza i mięsna wymusza dodatkowo stosowanie elementów o gładkiej powierzchni bez ostrych szczelin i mikropęknięć. Odpowiednie wykończenie ułatwia regularne czyszczenie i utrzymanie rygorystycznych norm sanitarnych. Zwykła stal węglowa potrzebuje z kolei dodatkowych powłok ochronnych, a ich żywotność zależy od intensywności tarcia w układzie.
Brak kluczowych danych technicznych stanowi poważny sygnał ostrzegawczy przed akceptacją większego kontraktu. Braki w dokładnym oznaczeniu stopu, pominięcie zakresu sił badawczych czy ogólnikowe wzmianki o uniwersalnym zastosowaniu obniżają wiarygodność udostępnionej dokumentacji. Pobieżny opis techniczny uniemożliwia inżynierom rzetelną weryfikację powtarzalności parametrów i blokuje bezawaryjne wdrożenie detali do produkcji.
Wariant katalogowy a realizacja na zamówienie
Gotowe elementy z ujednoliconych serii wymiarowych stanowią najczęstszy wybór przy projektowaniu standardowych mechanizmów i prostych narzędzi. Standaryzowane pozycje ułatwiają szybkie zaopatrzenie działu utrzymania ruchu, a specyfikacja techniczna zakłada zgodność uśrednionych parametrów z wymogami normy DIN 2097. Rozwiązania z ogólnodostępnych baz sprawdzają się doskonale w układach, w których podstawowe klasy tolerancji nie kolidują z precyzją pracy całego urządzenia. Przejrzyście zaprojektowany sklep ze sprężynami naciągowymi pozwala inżynierom błyskawicznie wyfiltrować potrzebne warianty na podstawie grubości drutu, średnicy zewnętrznej i długości swobodnej.
Proces wyrobu na indywidualne zamówienie daje konstruktorom znacznie większą kontrolę nad ostateczną charakterystyką komponentu. Specyfikacja tworzona pod konkretny projekt mechaniczny pozwala precyzyjnie dobrać nietypową średnicę drutu lub niestandardowy układ zaczepów. Stabilność dużej partii seryjnej wymaga rygorystycznego określenia węższych tolerancji wymiarowych oraz wprowadzenia dedykowanych punktów kontroli jakości po procesie nawijania. Standardowe zestawienia pełnią w takich sytuacjach jedynie funkcję punktu wyjścia do znacznie głębszej analizy technologicznej.
Przełożenie rygorystycznych oczekiwań inżynieryjnych na rzeczywisty produkt wymaga współpracy z wyspecjalizowanym zakładem wytwórczym. Wytwórnia Sprintex realizuje zlecenia na zróżnicowane przemysłowe elementy sprężyste, dostosowując etapy obróbki do wymagań wytrzymałościowych konkretnego odbiorcy. Dogłębna analiza dokumentacji przed rozpoczęciem formowania drutu wyklucza błędy w późniejszym zachowaniu mechanizmu podczas pracy pod obciążeniem.
Zbyt optymistyczna weryfikacja wariantu standardowego często prowadzi do problemów na końcowym etapie montażu podzespołów. Brak możliwości przetestowania zachowania zwojów przy maksymalnym rozciągnięciu roboczym lub niepełna geometria zaczepów generują poważne ryzyko technologiczne. Zamawianie dużych partii w oparciu o niekompletne dane kończy się z reguły koniecznością kosztownej modyfikacji mocowań.
Wnikliwa analiza danych technicznych przed złożeniem zlecenia determinuje bezawaryjność docelowej konstrukcji. Standardowa specyfikacja zdejmuje z barków inżyniera część obliczeń próbnych, pod warunkiem że urządzenie funkcjonuje w środowisku o stabilnych temperaturach i nie wymaga mikrometrycznej precyzji działania. Praca ciągła maszyny w trybie wielozmianowym lub narażenie komponentów na obciążenia uderzeniowe wymuszają dokładną weryfikację właściwości użytego stopu oraz twardych klas odchyłek. Precyzyjne zdefiniowanie geometrii wszystkich zaczepów i parametrów siłowych na początkowym etapie projektu skutecznie ogranicza awaryjność mechanizmów sprężystych, zapobiegając wstrzymywaniu linii montażowych.
Kategorie artykułów
Polecane artykuły

Dlaczego kobiety wybierają iniekcyjną lipolizę do modelowania bioder?

Jakie prawne aspekty są istotne przy zarządzaniu komercyjnymi nieruchomościami?

Rola dysz rozpryskujących wodę w kreowaniu efektów pływających fontann
